Nástroje s více válečky
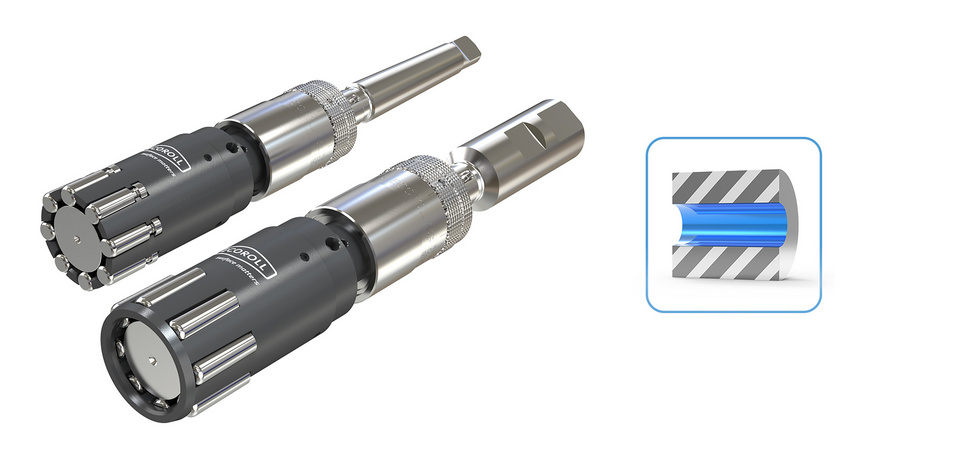
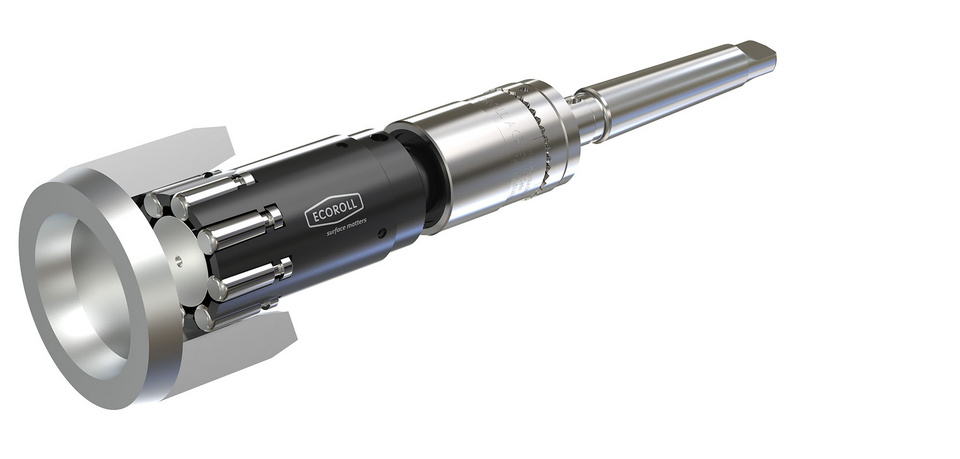
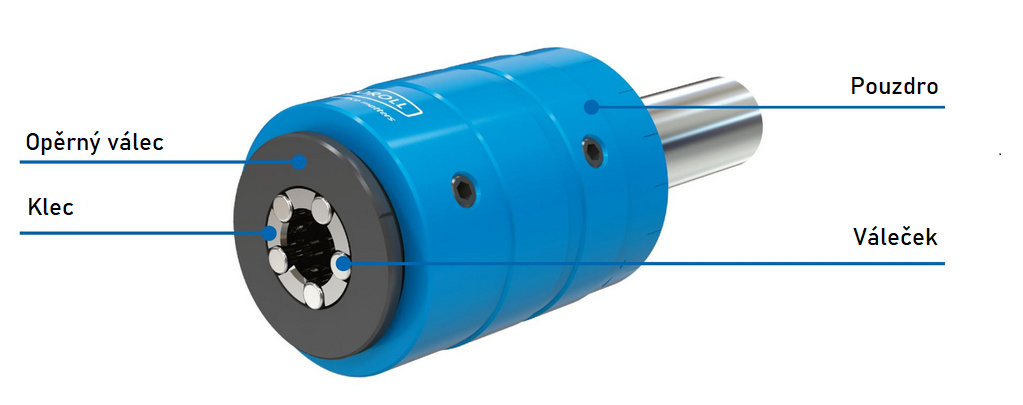
G Nástroje pro válcové otvory do Ø 200 mm
Vlastnosti
Výhody
Základní konstrukce
Video G1.1
Video G1.2
Vlastnosti
- Průchozí otvory: průměry 4 – 200 mm.
- Slepé otvory: průměry 6 – 200 mm.
- Sériově lze použít pro otvory s tolerancí IT8 a lepší
- Zpracování všech kovových materiálů s pevností v tahu ≤ 1400 N/mm² a tvrdostí HRC ≤ 45.
- Dosažitelná kvalita povrchu Rz ≤ 1 µm (Ra ≤ 0,2 µm).
- Lze použít na CNC soustruzích, vrtacích nebo frézovacích strojích, obráběcích centrech nebo na konvenčních obráběcích strojích.
- Obrábění tlakem ve směru do otvoru s otáčením nástroje ve směru hodinových ručiček.
- 3D view
Výhody
- Spolehlivý nástroj s vysokou přesností.
- Krátká doba obrábění.
- Pohodlné nastavování průměru v krocích po 1 µm
- Nízká potřeba mazání (olej nebo emulze)
- Automatické odlehčení válečků při zpětném chodu zabraňuje poškození válečkovaného povrchu.
- Jednoduchá výměna opotřebitelných dílů
Základní konstrukce
- Držáky nástrojů jsou dodávány s Morseovým kuželem nebo válcovou upínací stopkou. Na vyžádání je možné i speciální provedení.
- Válečkové hlavy jsou v rámci rozsahu průměrů vyměnitelné. Nástroje lze na přání udělat v provedení s vlastním posuvem.
Video G1.1
Video G1.2
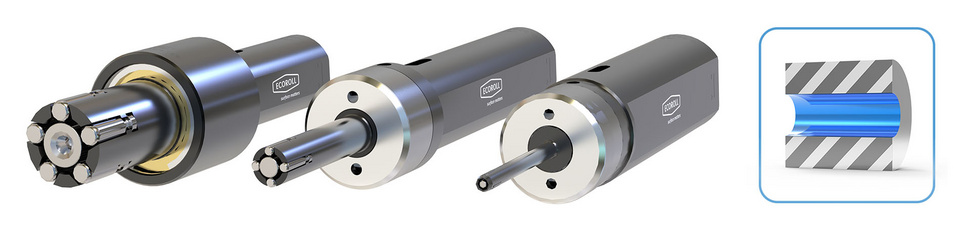
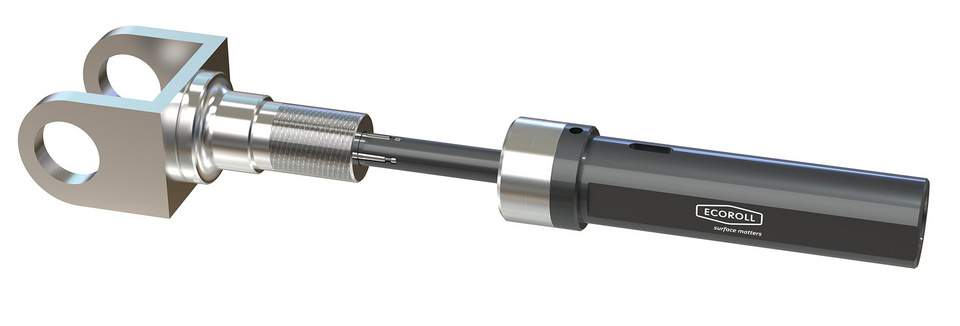
GMI Nástroje pro válcové otvory od Ø 3,70mm do Ø 21 mm
Vlastnosti
Výhody
Vlastnosti
- Průchozí otvory: průměry 3,70 – 6,00 mm.
- Slepé otvory: průměry 6 – 21 mm.
- Sériově lze použít pro otvory s tolerancí IT8 a lepší (až IT9 pro tenkostěnné obrobky)
- Zpracování všech kovových materiálů s pevností v tahu ≤ 1400 N/mm2 a tvrdostí HRC ≤ 45.
- Dosažitelná kvalita povrchu Rz ≤ 1 μm(Ra ≤ 0,2 μm).
- Optimální použití na soustruzích s posuvnou hlavou, lze také použít na CNC soustruzích, vrtacích nebo frézovacích strojích, obráběcích centrech nebo na konvenčních obráběcích strojích.
- Obrábění tlakem ve směru do otvoru s otáčením nástroje ve směru hodinových ručiček.
- K dispozici s válcovou stopkou
- Doporučené parametry
- Obvodová rychlost do 250 m/min
- Posuv 0,05 – 0,3 mm/ot.
Výhody
- Kompaktní konstrukce pro použití ve strojích s omezeným pracovním prostorem
- Krátká doba obrábění.
- Nastavení průměru je jednoduché a lehce reprodukovatelné
- Nízká potřeba mazání (olej nebo emulze)
- Automatické odlehčení válečků při zpětném chodu zabraňuje poškození válečkovaného povrchu.
- Jednoduchá výměna opotřebitelných dílů
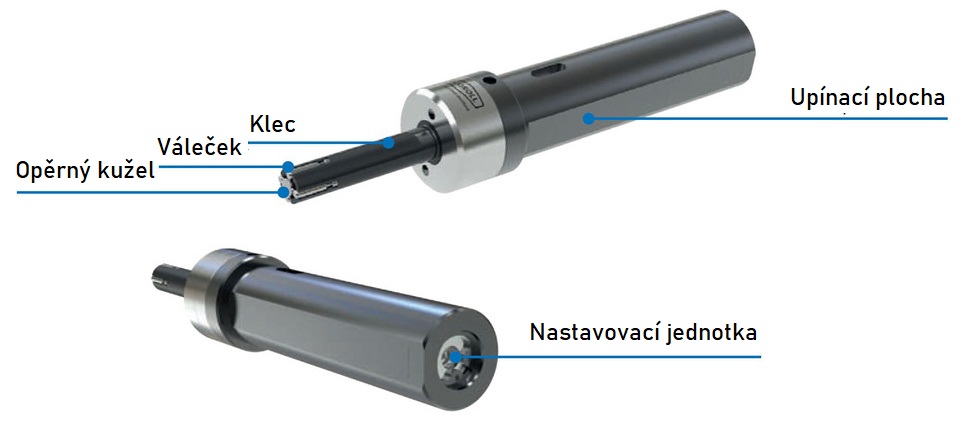
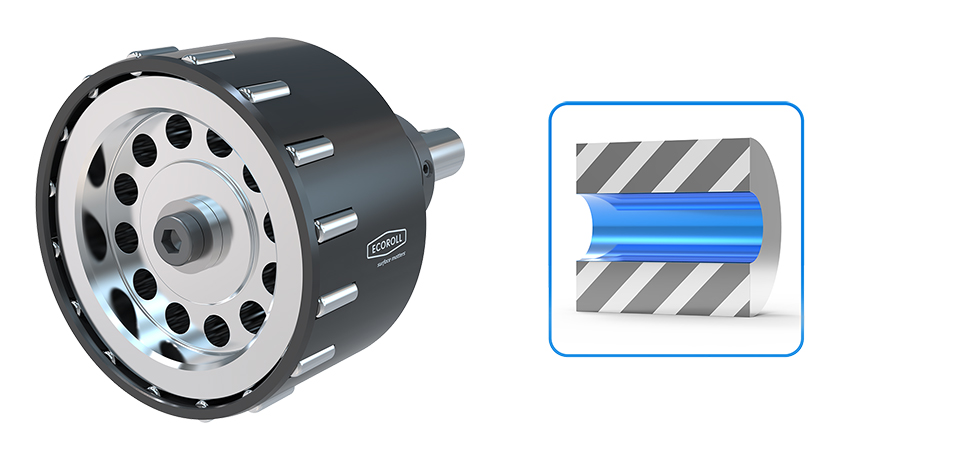
R Nástroje pro velké válcové otvory od Ø 201 mm do Ø 450 mm
Vlastnosti
Výhody
Základní konstrukce
Vlastnosti
- Průchozí otvory: průměry 201 – 450 mm.
- Slepé otvory: průměry 201 – 450 mm.
- Sériově lze použít pro otvory s tolerancí IT8 a lepší.
- Zpracování všech kovových materiálů s pevností v tahu ≤ 1400 N/mm2 a tvrdostí HRC ≤ 45.
- Dosažitelná kvalita povrchu Rz ≤ 1 μm (Ra ≤ 0,2 μm).
- Lze použít na CNC soustruzích, vrtacích nebo frézovacích strojích a obráběcích centrech nebo na konvenčních obráběcích strojích.
- Obrábění tlakem ve směru do otvoru s otáčením nástroje ve směru hodinových ručiček.
- Pro válečkování otvorů s drážkami nebo s křížením jiných otvorů jsou k dispozici speciální válečky (typ Q), které zajišťují obrábění přerušovaných ploch. (pro ověření proveditelnosti nám prosím poskytněte výkres součásti).
Výhody
- Krátká doba obrábění
- Pohodlné nastavování průměru v krocích po 1 µm.
- Nízká potřeba mazání (olej nebo emulze)
- Automatické odlehčení válečků při zpětném chodu zabraňuje poškození válečkovaného povrchu.
- Jednoduchá výměna opotřebitelných dílů
Základní konstrukce
- Nástroje typu R se skládají z tělesa nástroje a válečkové hlavy.
- Těleso nástroje obsahuje stopku a mechanismus pro nastavení průměru obrábění.
- Speciálně navržené válečky (typ Q) pro otvory s drážkami nebo s křížením jiných otvorů (pro kontrolu proveditelnosti předložte výrobní výkres).
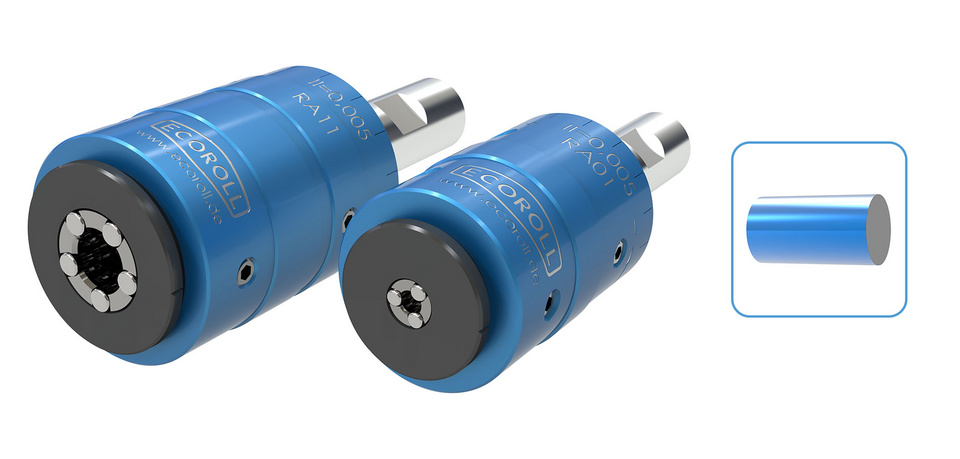
Nástroje RA pro vnější válcové plochy od Ø 1 mm
Vlastnosti
Výhody
Základní konstrukce
Vlastnosti
- Sériově lze použít pro otvory s tolerancí IT8 a lepší.
- Pro tolerance do IT11 je k dispozici speciální model RAP
- Zpracování všech kovových materiálů s pevností v tahu ≤ 1400 N/mm2 a tvrdostí HRC ≤ 45.
- Dosažitelná kvalita povrchu Rz ≤ 1 μm (Ra ≤ 0,2 μm).
- Lze použít na CNC soustruzích, vrtacích nebo frézovacích strojích a obráběcích centrech nebo na konvenčních obráběcích strojích.
- Obrábění tlakem ve směru do otvoru s otáčením nástroje ve směru hodinových ručiček.
- Doporučené parametry:
- Obvodová rychlost do 250 m/min
- Posuv 0,3mm/ot.
- 3D view
Výhody
- Kompaktní konstrukce pro použití ve strojích s omezeným pracovním prostorem
- Spolehlivý nástroj s vysokou přesností.
- Krátká doba obrábění.
- Pohodlné a plynulé nastavování průměru.
- Nízká potřeba mazání (olej nebo emulze).
- Automatické odlehčení válečků při zpětném chodu zabraňuje poškození válečkovaného povrchu.
- Jednoduchá výměna opotřebitelných dílů.
Základní konstrukce
- Nástroje RA se dodávají s válcovými stopkami.
- Na přání lze dodat s kuželovou stopkou Morse.
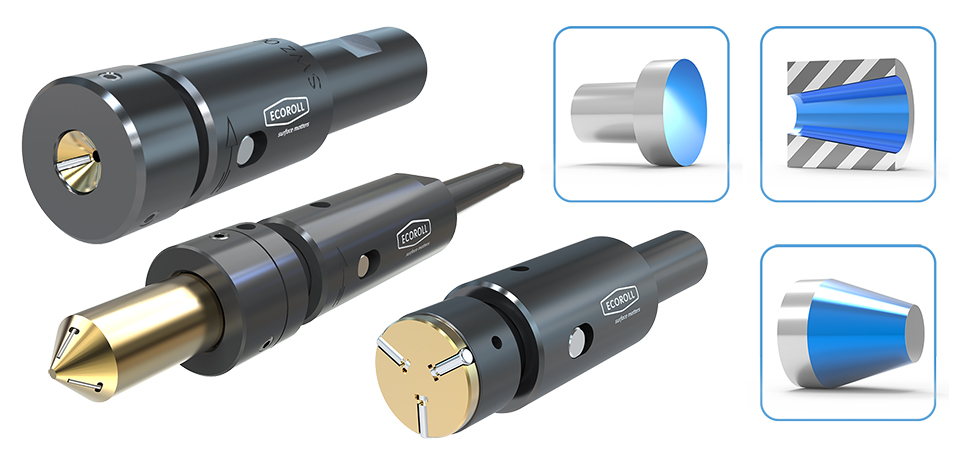
RP, RK, RKA Nástroje pro neválcové plochy, rovinné plochy a kužely (vnitřní a vnější)
Vlastnosti
Výhody
Základní konstrukce
Video RK
Vlastnosti
- Nástroj je axiálně zatížen
- Lze použít téměř ve všech obráběcích strojích.
- Možnost rotace stroje i obrobku
- Obrábění všech kovových materiálů s pevností v tahu ≤ 1400 N/mm2 a tvrdostí HRC ≤ 45.
- 3D view
Výhody
- Spolehlivý nástroj s vysokou přesností.
- Úhly a průměry na míru konkrétního obrobku
- Úsporné díky krátké době obrábění.
- Konzistentní výsledky díky optimálnímu uspořádání pružin.
- Stopky dostupné pro všechny upínací systémy.
- Jednoduchá výměna opotřebitelných dílů.
Základní konstrukce
- Nástroje jsou obvykle vybaveny válcovou stopkou Morseovým kuželem. K dispozici jsou však i stopky podle DIN 69880 (VDI) nebo pro jiné upínací systémy.
- Konfigurace pružin optimálně navržena pro každý jednotlivý obráběcí úkol.
- Válečkovací hlava je speciálně vyrobena tak, aby odpovídala rozměrům obrobku
Video RK
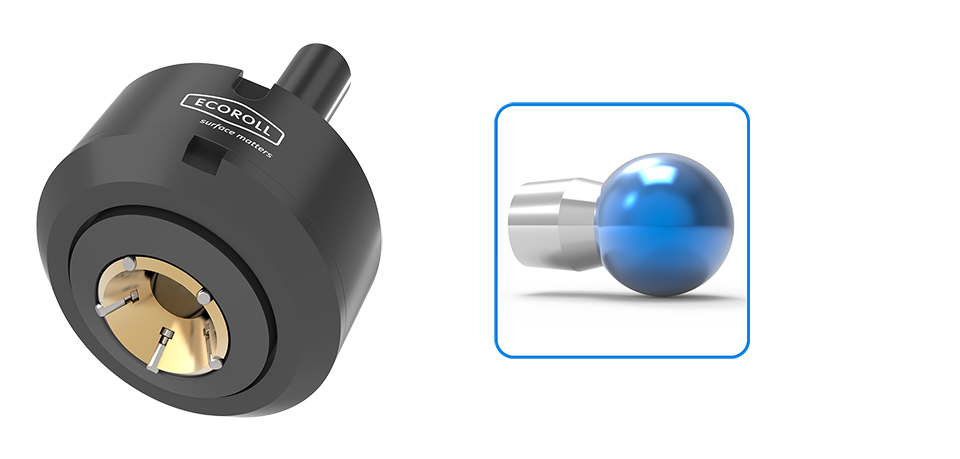
RKAK: Pro kulové plochy
Vlastnosti
Výhody
Základní konstrukce
Vlastnosti
- Použitelné výhradně na CNC strojích s revolverem pro poháněné nástroje. Kromě poháněného nástroje je nutná i úhlová otočná hlava (pevná nebo nastavitelná).
- Zpracování všech kovových materiálů s pevností v tahu ≤ 1400 N/mm2 a tvrdostí HRC ≤ 45.
- Dosažitelná kvalita povrchu Rz ≤ 1 μm (Ra ≤ 0,2 μm).
- Princip procesu: Válečky jsou přitlačovány ke kulovému povrchu obrobku, čímž je dosaženo doporučené přítlačné síly (F). Rychlost otáčení obrobku závisí na rychlosti posuvu.
Výhody
- Kompletní zpracování na jedno upnutí.
- Ekonomické díky krátkému času obrábění.
- Zkrácení doby přípravy a prostojů
- Minimální potřeba mazání (olej nebo emulze).
- Nízká spotřeba energie.
Základní konstrukce
- Skládá se z kompaktního těla nástroje a válečkové hlavy.
- Těleso nástroje je vybaveno kotoučovými pružinami, které ECOROLL individuálně konfiguruje podle obráběcího úkolu.
- Hlavní součást tělesa nástroje: Nastavitelná stopka nástroje, která je navržená podle upínacího systému v poháněné úhlové hlavě.
- Válečková hlava je speciálně přizpůsobena rozměrům obrobku.
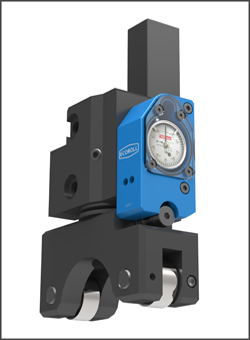
MZG: Válcové a kulové plochy
Vlastnosti
Výhody
Základní konstrukce
Vlastnosti
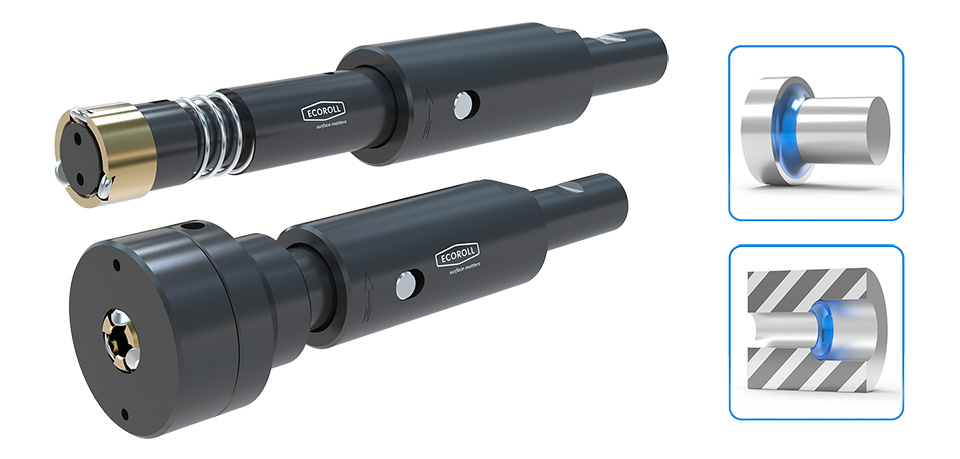
- Určeno pro válečkování zapichováním.
- Hlavní použití:
- MZG01: Válečkování těsnicích ploch hřídelových těsnění.
- MZG03: Válečkování kulových tvarů nebo jiných kulových kontur.
Výhody
- Kompletní obrábění na jedno upnutí.
- Krátká doba obrábění.
- Dosažitelná drsnost povrchu Rz ≤ 1 μm (Ra ≤ 0,2 μm).
Základní konstrukce
- Dva základní prvky:
- Válečkovací klec.
- Držák nástroje s upínací stopkou.
- Axiální pohyb válečkovací klece se přenáší přímo na číselník.
RH, RHA: Hluboké válečkování drážek a přechodných rádiusů (metodou zapichování)
Vlastnosti
Výhody
Základní konstrukce
Video RH
Vlastnosti
- RH: Obrábění vnitřních ploch
- RHA: Obrábění vnějších ploch.
- Pro použití na konvenčním nebo CNC soustruhu.
- Kompletní obrábění na jedno upnutí.
- Lze použít jako pravotočivý nebo levotočivý nástroj.
- Možnost rotace v obou směrech.
- Rovnoměrné rozložení síly nezávisle na výrobních tolerancích.
- Konstantní válečkovací tlak na obrobek (kompenzace chyb polohování a výrobních tolerancí).
Výhody
- Spolehlivá metoda s vysokou přesnost.
- Krátká doba obrábění.
- Nízká spotřeba energie.
- Zkrácení doby přípravy a prostojů
- Žádné náklady na dopravu.
- Kratší doba zpracování objednávek.
- Nižší kapitálový závazek.
Základní konstrukce
- K dispozici jsou čtyři různé velikosti (S1 až S4).
- Standardní stopka: Morseův kužel nebo válcová stopka. Stopky dostupné pro všechny upínací systémy.
Video RH
Nástroje FA pro hluboké válečkování velkých rádiusů v kořeni závitu
Popis
Vlastnosti
Popis
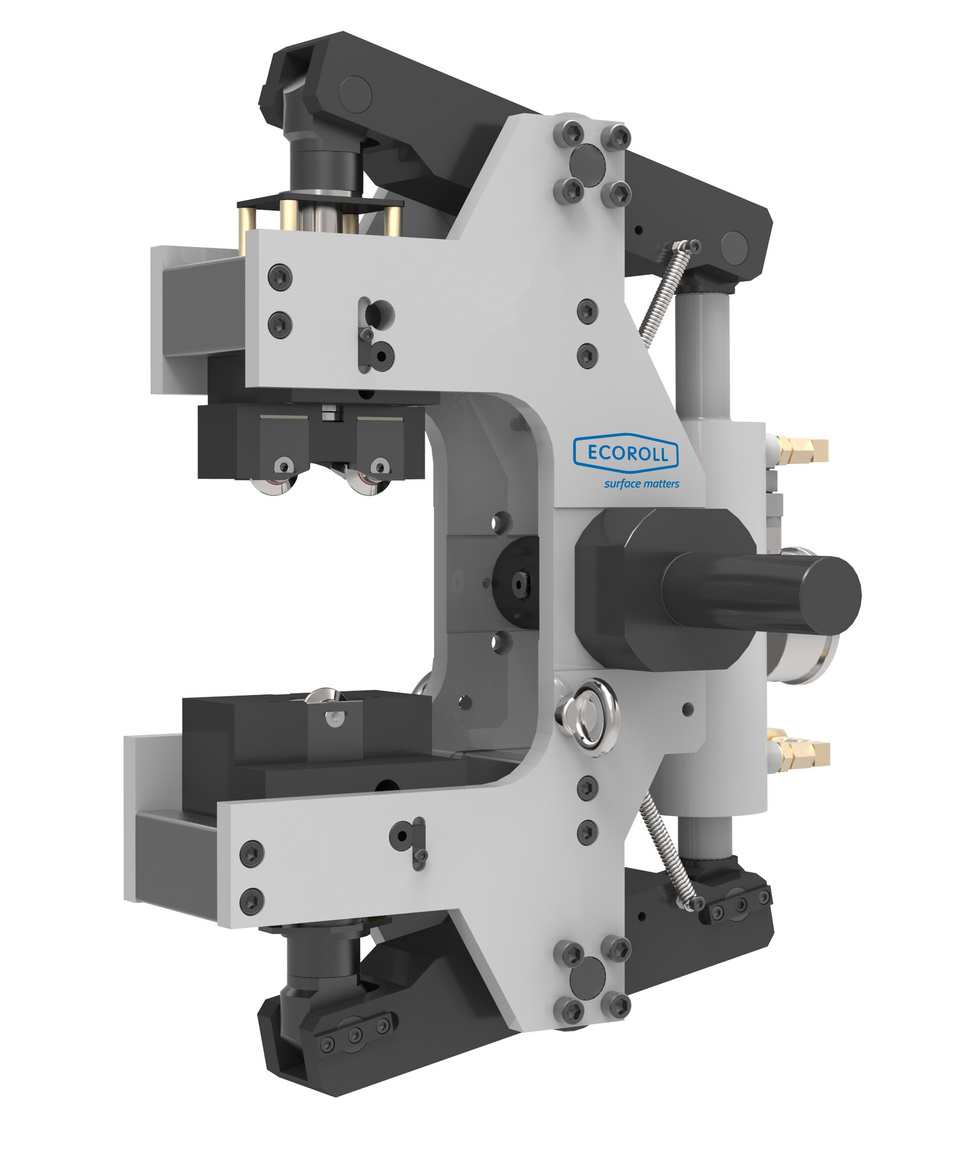
Nástroje FA pro hluboké válečkování jsou vhodné pro účinné a úsporné hluboké válečkování dynamicky namáhaných vnějších závitů. Například závity používané v ropném průmyslu.
Vlastnosti
- Pro použití na CNC soustruhu.
- Nástroje FA se vyznačují pevnou konstrukcí, tj. na obráběcí stroj nepřenášejí velkou válečkovací sílu. Síly jsou absorbovány v nástroji díky konstrukci podobné lunetě ve tvaru C.
- Válečkovací síly dosahují až 60 kN.
- Obrábění všech plasticky tvarovatelných kovů do meze pevnosti 1400 N/mm² nebo do meze kluzu 1200 N/mm².
- Díky automatickému nastavování lze obrábět i kuželové závity.
EXPRESNÍ VÝROBA NA MÍRU
Slovo servis vyjadřuje, že nejsme pouze obchodní organizací, ale především nabízíme kvalitní služby zákazníkům.
SPECIALISTÉ NA HLUBOKÉ VRTÁNÍ A VÁLEČKOVÁNÍ
Jsme schopni dodat jakýkoli typ a velikost upínacího sklíčidla, případně obrovské množství typů čelistí do sklíčidel.
PORADÍME VÁM
Mezi naše zákazníky na technologie hlubokého vrtání patří řada velkých a známých firem, například BOSCH Diesel.
Dodáváme do
Previous
Next